Acasă / Ştiri / Știri din industrie / Fabricarea spumei poliuretanice: Ghid de selecție a procesului, echipamentelor și liniilor
Fabricarea spumei poliuretanice: Ghid de selecție a procesului, echipamentelor și liniilor
Știri din industrie-
O fabrică de frigidere care decide să aducă spumă în cabinet începe de obicei cu aceeași întrebare: ce necesită de fapt fabricarea spumei poliuretanice dacă ținta este o densitate stabilă, fără goluri și un timp de demulare mai mic de cinci minute? Răspunsul este rareori tipărit pe fișa tehnică a mașinii. Trăiește în raportul de amestec, temperatura celor două componente și modul în care shot-ul este așezat în cavitate.
Varianta scurta: Fabricarea spumei poliuretanice este un proces de măsurare de precizie atașat unei reacții chimice. Controlați raportul, energia de amestecare și modelul de injecție, iar spuma se comportă previzibil. Pierdeți controlul asupra oricăreia dintre ele și nicio presiune a matriței nu va salva piesa.
Secțiunile de mai jos urmăresc procesul de la rezervoarele de materii prime până la stația de deformare, explică unde diferă sistemele de înaltă presiune și de joasă presiune și stabilesc configurația echipamentului care se potrivește la scara de producție.
Începeți cu chimia, apoi măriți mașina
Două curente de lichid se întâlnesc la capul de amestecare. Partea A este un amestec de polioli: poliol, catalizator, surfactant, agent de expandare și, în multe formulări rigide, apă. Partea B este un izocianat, cel mai adesea polimer MDI pentru spumă rigidă sau un amestec MDI/TDI pentru clase flexibile. Tot ceea ce este în aval de capul de amestecare există pentru a furniza aceste două fluxuri la raportul corect, temperatură și presiune la momentul corect.
Raportul merită mai multă atenție decât primește de obicei în timpul unei achiziții. Spuma rigidă este de obicei rulată la un indice între aproximativ 100 și 110, unde indicele compară sarcina reală de izocianat cu cerințele stoichiometrice. O deviere de câteva puncte procentuale modifică structura celulei, rezistența la compresie și comportamentul la deformare și este foarte greu de corectat odată ce spuma a crescut.
Cele patru etape prin care trece fiecare lovitură
Timpul cremei: lichidul se înnoriște și începe să se extindă pe măsură ce agentul de expandare se vaporizează și începe reacția.
Timp de gel: rețeaua de polimeri construiește suficientă rezistență pentru a menține bulele de gaz în loc.
Timp de creștere: spuma se extinde pentru a umple cavitatea, condusă de agentul de expandare și de dioxidul de carbon din reacția apă-izocianat.
Întărire și demoldare: piesa capătă suficientă rezistență verde pentru a fi îndepărtată fără distorsiuni.
Aceste ferestre sunt setate de formulă, dar sunt reproductibile numai atunci când mașina repetă aceeași greutate, raport și calitate de amestecare la fiecare ciclu.
Secvența de producție, pas cu pas
Pe o linie bine realizată, fabricarea spumei poliuretanice urmează o secvență fixă, indiferent dacă piesa este un dulap frigider sau un suport pentru scaunul auto.
Condiționează materiile prime. Poliolul și izocianatul se află în rezervoare cu manta, de obicei ținute la 20 până la 25 de grade Celsius, cu azot uscat acoperind izocianatul pentru a menține umezeala.
Măsurați cele două fluxuri. Sistemele de înaltă presiune utilizează pompe cu piston axial sau cu roți dintate, iar fiecare componentă este calibrată în funcție de greutate înainte de începerea producției.
Creșteți presiune și recirculați. Ambele fluxuri circulă înapoi în rezervoare la presiune de lucru maximă, astfel încât capul este pregătit pentru o fotografie instantanee.
Se amestecă prin impact. Într-un cap de înaltă presiune, cele două fluxuri se ciocnesc cu viteză mare într-o cameră mică și se amestecă în câteva milisecunde.
Injectați în matriță sau cavitate. Greutatea injectării, modelul de turnare și timpul de injectare decid dacă cavitatea se umple uniform sau prinde aerul.
Lăsați să crească și gelificați. Temperatura mucegaiului și aerisirea determină dacă spuma ajunge la colțuri fără goluri interne.
Demolați, vindecați și inspectați. Piesele sunt tăiate, cântărite și verificate pentru densitate și calitatea suprafeței.
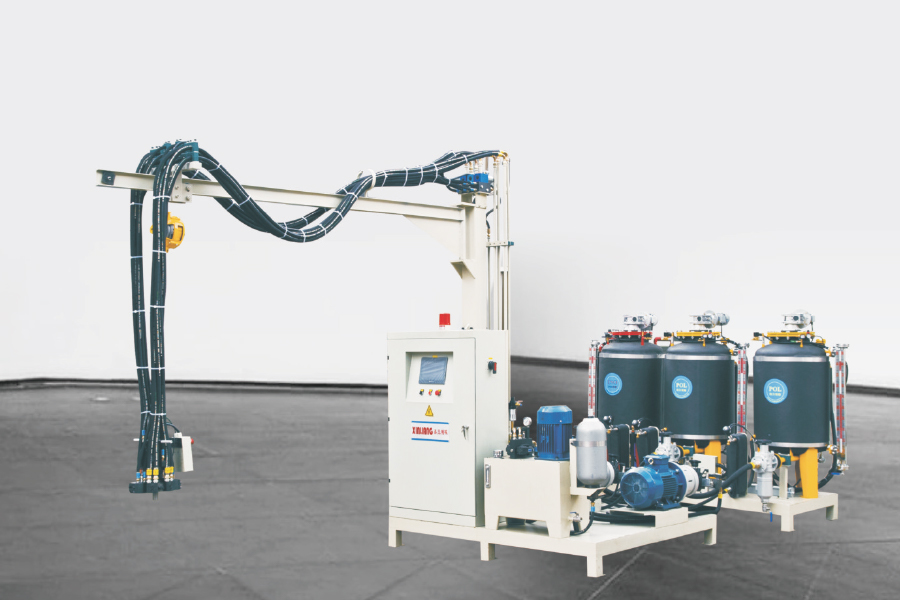
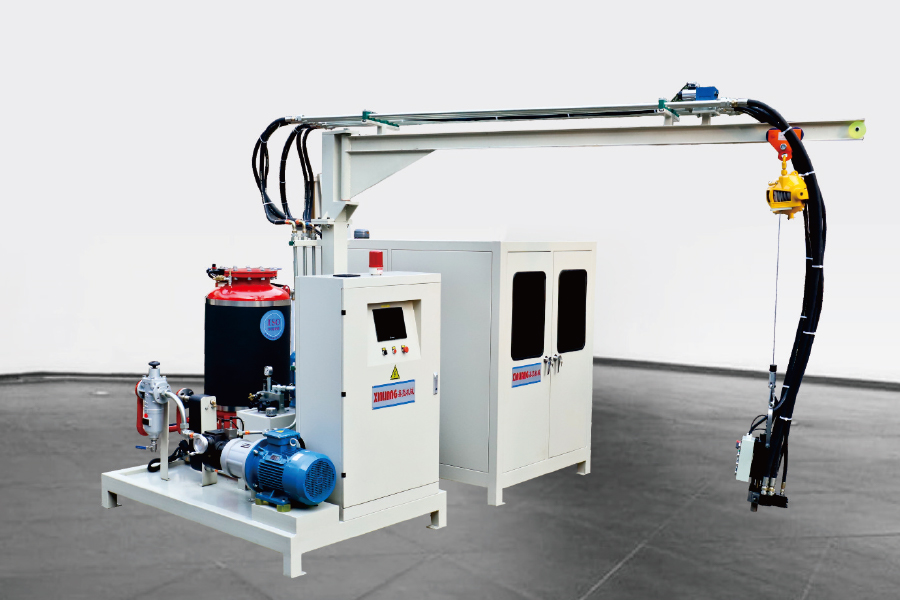
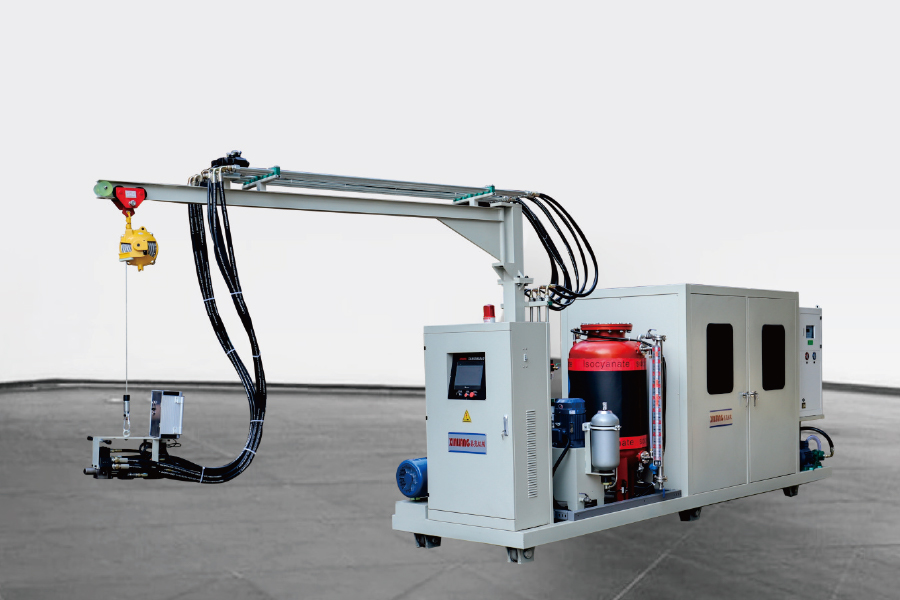
Diagrama de mai jos arată modul în care acești pași se mapează pe o instalație tipică de spumare de înaltă presiune.
Spuma de înaltă presiune vs. de joasă presiune: unde linia diferă
Cea mai mare decizie a echipamentului este principiul de amestecare, deoarece modelează rutinele de întreținere, utilizarea solvenților și dimensiunea minimă a împușcăturii pe care linia o poate gestiona în mod fiabil.
Comparație bazată pe principiile de lucru descrise în specificațiile echipamentelor de spumare poliuretanică.
Articol
Spuma de înaltă presiune
Spumare la presiune joasă
Metoda de amestecare
Amestecare prin impact într-o cameră mică
Agitarea mecanică într-o cameră de amestecare
Presiunea de lucru
Aproximativ 100-200 bar
Aproximativ 5-20 bar
Curățarea camerei
De obicei, se autocurăță între fotografii
În general, necesită spălare cu solvent
Repetabilitate mică a loviturilor
Foarte sus
Limitat de volumul camerei
Aplicații tipice
Dulapuri frigorifice, piese auto, spumă tehnică
Mobila, panouri rigide, lucrari de volum redus
Mașina de bază: Alegerea unei unități de injecție cu spumă
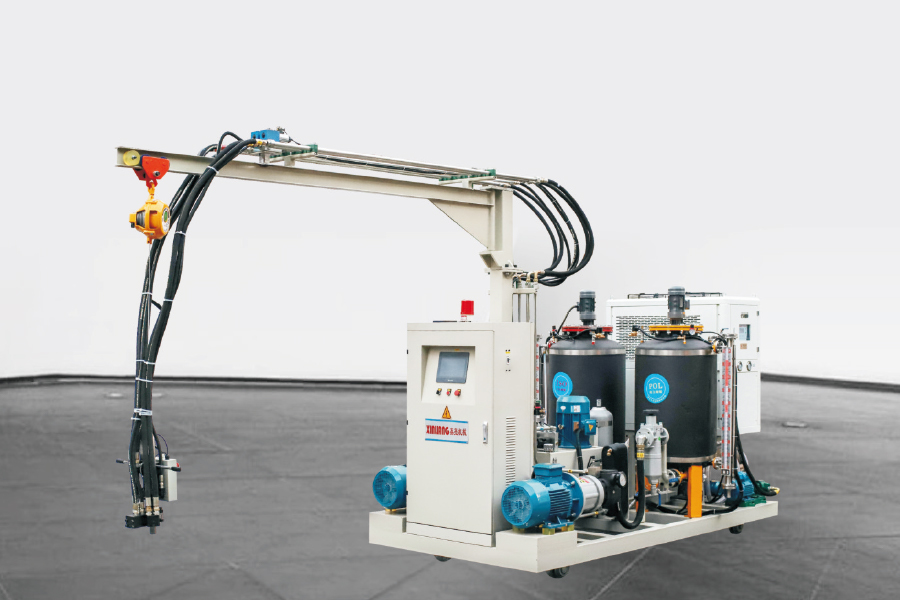
Majoritatea fabricilor încep cu o singură mașină de injectare de înaltă presiune și adaugă automatizare mai târziu. Prima decizie este cu două componente sau cu trei componente: o unitate cu două componente măsoară poliol și izocianat, în timp ce o unitate cu trei componente adaugă un al treilea flux, de obicei un agent de expandare, pigment sau aditiv care nu poate fi pre-amestecat în poliol.
Opțiuni de automatizare și ceea ce se schimbă de fapt
Cap fix: aranjamentul cu cel mai mic cost, potrivit unei singure poziții de matriță sau unui dispozitiv staționar.
Cap montat pe șenile: capul se deplasează de-a lungul liniei matriței, astfel încât o singură mașină poate deservi mai multe stații în secvență.
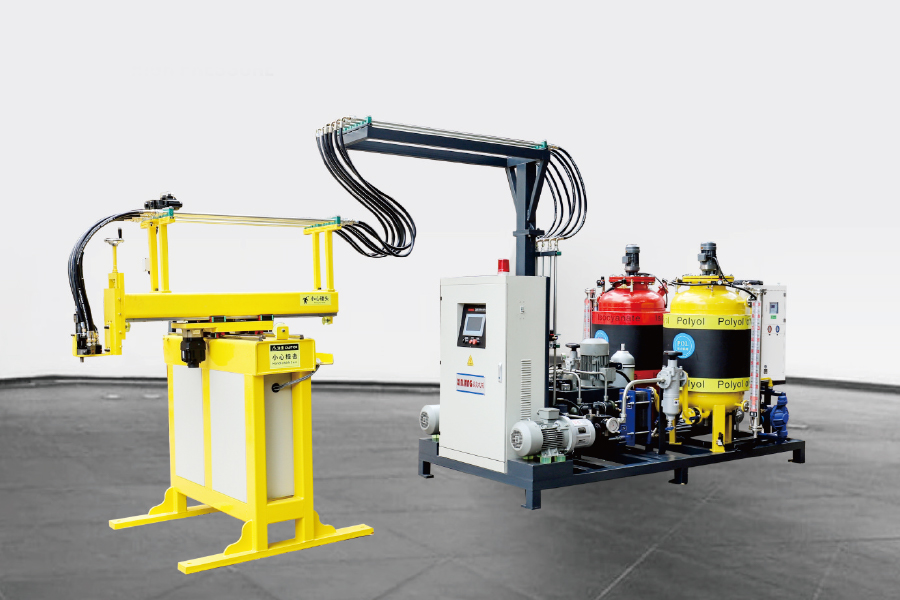
Manipulator pe axa XY: o cale de turnare programată peste o matriță plată, utilă pentru panouri și forme de cavitate puțin adânci.
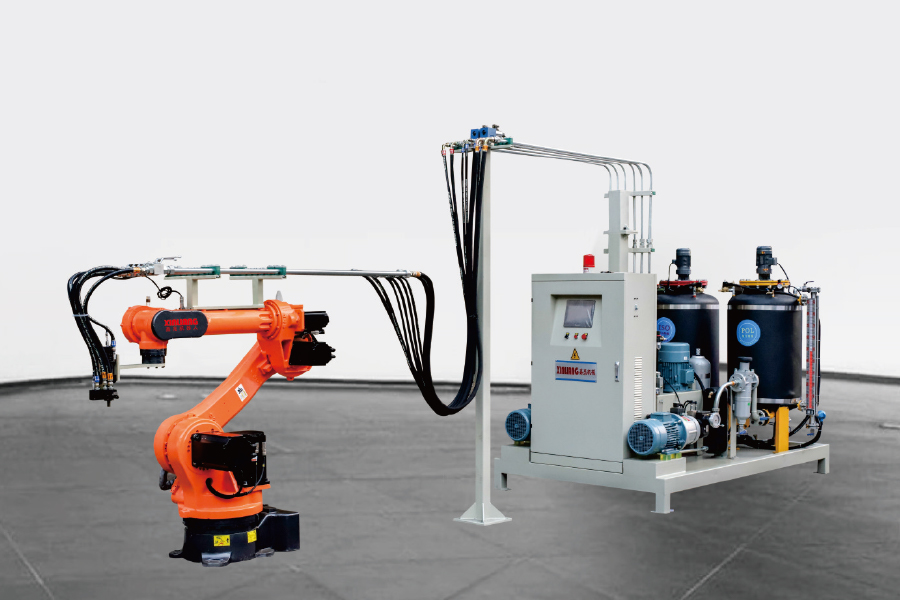
Robot cu șase axe: modele de turnare tridimensionale repetabile, alese în mod normal acolo unde geometria piesei se schimbă des.
Rambursarea vine de obicei din repetabilitate, mai degrabă decât din viteza brută. O mașină care menține greutatea loviturii într-o bandă strânsă reduce deșeurile și supraambalarea mult mai fiabil decât una care pur și simplu circulă mai repede.
Aspect de linie: Când volumul de ieșire modifică configurația
O singură mașină și o matriță fixă funcționează bine până la un punct. Odată ce timpul de demulare este mai scurt decât timpul necesar pentru a încărca, închide, spuma, întări și descărca o matriță, acea matriță nu mai poate ține mașina ocupată. Acesta este decalajul pe care modelele de linii sunt concepute pentru a-l închide și acesta este motivul pentru care echipamente de spumare poliuretanică gama se împarte în mai multe arhitecturi.
Liniile de placă turnantă: matrițe indexează prin pozițiile de încărcare, spumă, întărire și descărcare, ceea ce se potrivește unui timp de takt fix și un număr mic de piese identice.
linii de tip H: suporturile de matriță se deplasează de-a lungul a două șine paralele, oferind o cale de întărire mai lungă și mai multe stații fără o amprentă mare a podelei.
Linii inelare: o buclă continuă pentru producție de mare volum, în care aceeași piesă rulează luni întregi.
Alegeți timpul takt și amestecul parțial. O plantă care rulează multe părți diferite câștigă de obicei mai mult din schimbarea rapidă a matriței decât dintr-o buclă de întărire mai lungă.
Ciclopentan și opțiuni de agent de suflare
Selectarea agentului de suflare conduce atât performanța izolației, cât și echipamentul de siguranță din jurul liniei. Ciclopentanul a devenit alegerea comună pentru dulapurile frigorifice și panourile de izolare rigide din cauza potențialului său scăzut de încălzire globală, dar este inflamabil, ceea ce modifică ventilația, clasificarea electrică și procedurile de manipulare a materialelor la fața locului.
Un sistem de premix cu ciclopentan amestecă agentul de expandare în poliol la temperatură și presiune controlate, astfel încât poliolul amestecat ajunge la mașina de injectare care transportă deja agentul de expandare. În comparație cu injectarea separată a ciclopentanului lichid la capul de amestecare, preamestecarea oferă o structură celulară mai uniformă și menține lichidul inflamabil concentrat într-o buclă închisă.
Pentru instalațiile care se conversează de la sistemele de fluorocarbon mai vechi, ruta de premix este adesea calea mai ușor de gestionat, deoarece mașina de injecție existentă poate fi adesea păstrată cu sigilii actualizate și parametrii de control revizuiți.
Variabile de proces care decid calitatea spumei
Odată ce echipamentul este instalat și calibrat, o mână de variabile reprezintă majoritatea problemelor de calitate:
Deriva raportului de amestecare cauzate de garniturile uzate ale pompei, modificări de vâscozitate sau calibrare incorectă.
Temperatura componentelor care intră în afara ferestrei de formulare și schimbă reactivitatea.
Presiunea de injectare care este prea scăzut pentru amestecarea cu impact complet, producând dungi sau celule grosiere.
Turnați modelul și greutatea împușcatului care lasă pungi de aer sau supraambalează cavitatea.
Temperatura mucegaiului și aerisirea care decid calitatea suprafeței și timpul ciclului.
Cele mai multe defecte, de la goluri și injecții scurte la variația densității și vezicule de suprafață, se regăsesc până la unul dintre cele cinci. Lucrul prin ele în ordine este mai rapid decât reglarea aleatorie a parametrilor și defecte comune ale spumei PU și remedierea acestora este o listă de verificare utilă atunci când apare prima dată o eroare.
Întrebări frecvente despre fabricarea spumei poliuretanice
Î1. Ce este fabricarea spumei poliuretanice?
Este procesul de reacție a unui amestec de polioli cu un izocianat în prezența unui agent de expandare, apoi modelarea spumei în expansiune în interiorul unei matrițe sau cavități. Reacția durează câteva secunde, astfel încât raportul, temperatura și calitatea amestecării decid rezultatul final.
Q2. Care este diferența dintre mașinile de spumare PU de înaltă presiune și de joasă presiune?
Mașinile de înaltă presiune se amestecă prin impact la aproximativ 100-200 de bari și, de obicei, se autocurăță între injecții. Mașinile de joasă presiune agită mecanic componentele la aproximativ 5-20 bari și, în general, necesită spălarea cu solvent a camerei de amestecare.
Q3. Cum aleg între o singură mașină de spumare și o linie de producție?
Comparați timpul de demulare cu timpul necesar pentru încărcarea și descărcarea unei matrițe. Dacă o matriță nu poate menține mașina ocupată, o plată turnantă, de tip H sau linie inelară este răspunsul obișnuit; în caz contrar, este suficientă o singură mașină sau o unitate montată pe șenile.
Î4. Ce agent de suflare este utilizat pentru izolația rigidă din spumă PU?
Ciclopentanul este alegerea principală pentru dulapurile frigorifice și panourile rigide din cauza potențialului său scăzut de încălzire globală. Calitățile HFO și HFC rămân în uz acolo unde aplicația necesită un sistem neinflamabil.
Î5. Este necesar un sistem de premix cu ciclopentan?
Pentru majoritatea liniilor de ciclopentan, da. Sistemul de premix amestecă agentul de suflare în poliol în condiții controlate, ceea ce îmbunătățește uniformitatea celulelor, reduce pierderile prin evaporare și menține lichidul inflamabil într-o buclă închisă.
Î6. Cum poate un producător să reducă risipa de material în producția de spumă PU?
Calibrați ambele pompe în funcție de greutate în fiecare schimb, mențineți temperatura componentelor stabile, potriviți modelul de turnare cu cavitatea și evitați supraumplerea matriței. Cele mai multe deșeuri din fabricarea spumei poliuretanice provin de la deriva raportului și greutățile inconsecvente ale loviturii.