Acasă / Ştiri / Știri din industrie / Mașină cu panouri sandwich din poliuretan: selecția echipamentului de injectare a spumei
Mașină cu panouri sandwich din poliuretan: selecția echipamentului de injectare a spumei
Știri din industrie-
Mergeți pe o linie de panouri sandwich și presa sau cureaua dublă atrage toată atenția. Banii sunt de obicei economisiți sau pierduți în altă parte: la capul de amestecare. Două linii echipate cu feronerie de formare identică pot rula la rate foarte diferite de deșeuri pur și simplu pentru că una își menține stabil raportul poliol-izocianat și plasează o lovitură uniformă, în timp ce cealaltă se deplasează între schimburi.
Aceasta este concluzia de la început și este valabilă pentru ambele rute de producție - linia continuă cu curele duble care toarnă spumă pe o fața în mișcare și linia bazată pe matriță în care un cap montat pe șenilă sau pe robot injectează o împușcătură măsurată într-o cavitate. Restul acestui ghid detaliază ce include de fapt o mașină cu panouri sandwich din poliuretan, unde își câștigă echipamentul de spumă și ce specificații merită să fie scrise într-o comandă de achiziție.
Ce include de fapt o mașină cu panouri sandwich din poliuretan
Expresia este folosită vag. Unii furnizori înseamnă linia completă; cumpărătorii se referă adesea doar la echipamentul de spumare. Un sistem de lucru are în mod normal cinci blocuri:
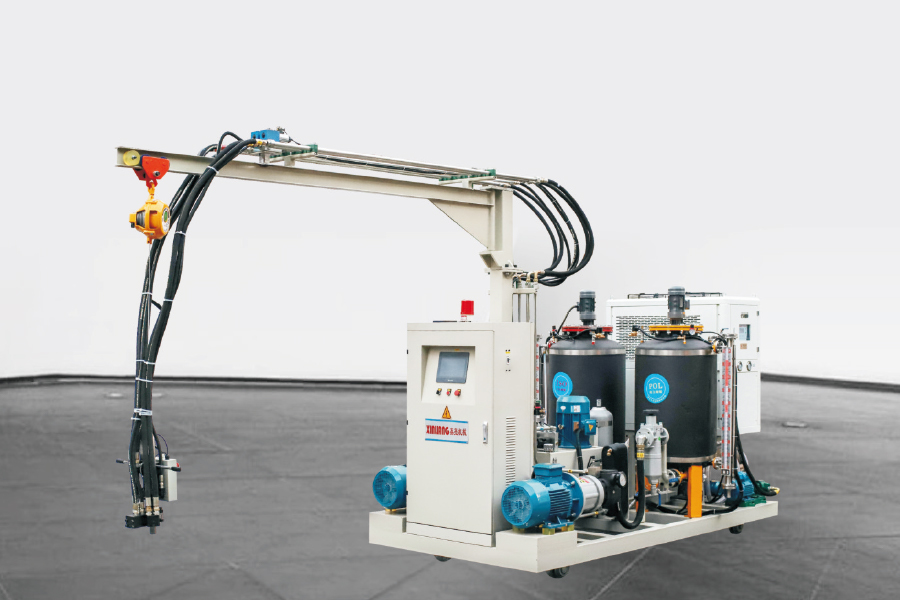
Unitate de dozare — rezervoare, pompe, schimbătoare de căldură și debitmetre care mențin stabile raportul componentelor și temperatura.
Cap de amestecare de înaltă presiune — acolo unde curentele de poliol și izocianați se întâlnesc și reacţionează.
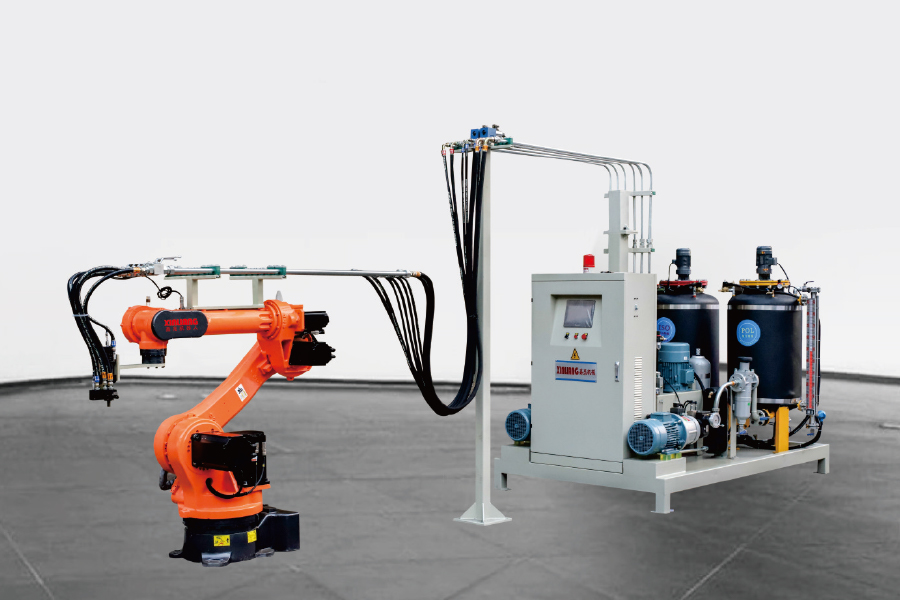
Hardware de poziționare a capului — un punct de curgere fix, o cale, un portal XY sau un robot cu șase axe.
Feronerie de formare — un transportor cu bandă dublă cu laminator și etanșări laterale sau suporturi de matriță, prese și stații de deformare.
Controale și siguranță — gestionarea rețetelor, detectarea gazelor, ventilația și logica de oprire.
Liniile continue și discontinue împart acest nucleu, dar îl încarcă diferit. Pe o linie continuă capul este adesea fixat și centura se mișcă sub el; ieșirea este măsurată în kilograme pe minut, iar stabilitatea raportului pe ore de rulare contează mai mult decât precizia unei singure lovituri. Pe o linie de matriță, capul se deplasează, iar metrica este de grame pe shot: un panou de 1.200 × 2.400 mm cu un miez de 50 mm la 40 kg/m³ are nevoie de aproximativ șase kilograme de spumă, plasate uniform înainte de expirarea timpului de cremă.
De ce sistemul de injecție stabilește calitatea panoului
Mașinile de înaltă presiune ciocnesc cele două fluxuri la 100-200 bari în interiorul unei camere de amestec mici, iar energia acelei coliziuni face amestecarea. Mașinile de joasă presiune agită mecanic componentele la aproximativ 5-20 bar și, în general, se bazează pe aerul de nucleare pentru a crea structura celulei.
Fig. 1: Ferestre de presiune de operare publicate în mod obișnuit pentru cele două tehnologii de amestecare.
În conformitate cu standardele panourilor, cum ar fi EN 14509 și datele echipamentelor publicate, miezurile de panouri rigide din PU sunt de obicei specificate între 30 și 50 kg/m³. Atingerea capătului inferior al acelei benzi fără goluri depinde de cât de fină și uniformă este structura celulei, deoarece celulele grosiere se prăbușesc sub presiunea laminatorului și lasă variații de densitate pe lățimea panoului.
Fig. 2: Comparație schematică. Albastru: amestecare cu impact de înaltă presiune. Portocaliu: amestecare mecanică la presiune joasă. Valorile ilustrează caracteristicile generale ale echipamentului, nu datele măsurate.
Aceeași logică se aplică și în cazul aderenței: spuma amestecată cu impact udă mai consistent pielea de față, ceea ce reduce riscul de delaminare în timpul tăierii sau manipulării.
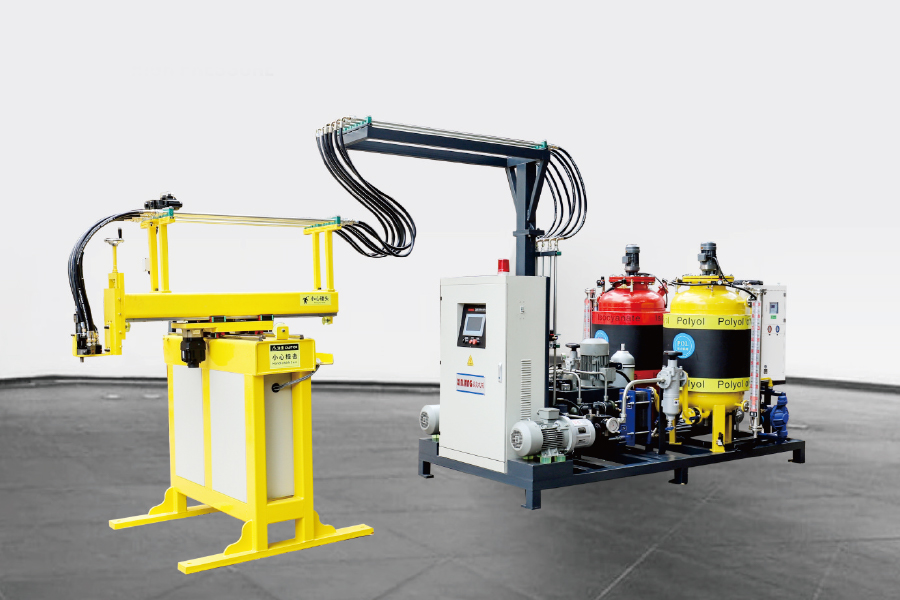
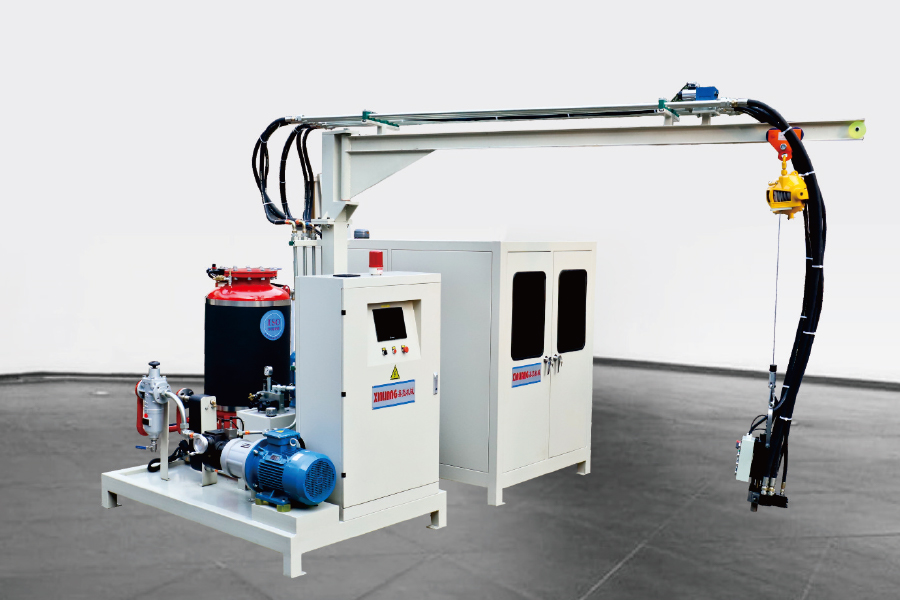
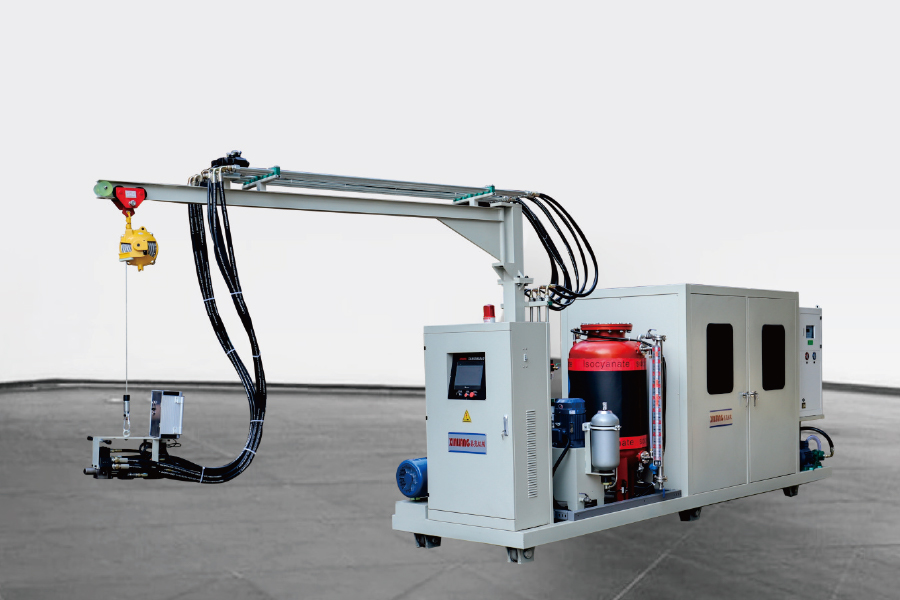
Pentru producția de panouri pe bază de matriță, o mașină de injectare cu spumă de înaltă presiune cu două componente, cu o cale, un portal XY sau un cap montat pe robot este punctul de plecare obișnuit. Fixați mai întâi greutatea maximă a loviturii, fereastra de raport și viteza de traversare; orice altceva de pe linie poate fi adaptat în jurul acestor trei numere.
Potrivirea capacității de injecție la linie
Dimensionarea este un exercițiu scurt odată ce familia de panouri este fixată. Înmulțiți cel mai mare volum al panoului cu densitatea țintă pentru a obține greutatea maximă a împușcării, apoi înmulțiți panourile pe oră cu acea împușcare pentru a obține o producție continuă în kilograme pe minut. Două numere cumpărătorii tind să uite: fereastra de raport pe care pompele trebuie să o țină pe întregul interval de putere și precizia de poziționare a capului pe care o cere configurația matriței.
Tabelul 1: Cum producția continuă și discontinuă transferă sarcina pe echipamentul de spumă.
Punct de decizie
Linie continuă cu centură dublă
Linie discontinuă de matriță sau carusel
Dimensiunea tipică a lotului
Tiraje lungi, o familie de panouri, volum mare
Loturi mici spre medii, schimbări frecvente de produs
Ce trebuie să țină echipamentul de spumă
Producția în kg/min și stabilitatea raportului de-a lungul orelor de alergare
Precizia greutății loviturii și repetabilitatea poziționării capului
Mișcarea capului
Punct de curgere fix sau traversant, cureaua de dedesubt
Sine, portal XY sau robot cu șase axe
Manipularea agentului de suflare
Pentan sau HFO cu premix și sisteme de siguranță la scară mai mare
Aceeași chimie, volume de tampon mai mici
Specificați mai întâi
kg/min la densitatea țintă, intervalul de viteză al benzii, designul de etanșare laterală
Gama de dimensiuni a împușcăturii, numărul de matrițe, timpul ciclului
Acolo unde este nevoie de un al treilea flux - o pastă de culoare, un pachet de catalizator sau un poliol separat pentru formulările PIR - o mașină cu trei componente adaugă un circuit de dozare independent în loc să forțeze aditivul prin linia principală.
Alegerea agentului de suflare remodelează echipamentul mai mult decât se așteaptă majoritatea cumpărătorilor. HFC-urile sunt eliminate treptat în temeiul Amendamentului de la Kigali la Protocolul de la Montreal, iar producătorii de panouri au trecut în mare parte la ciclopentan, amestecuri de HFO sau sisteme asistate cu apă. Ciclopentanul este inflamabil și are un punct de fierbere scăzut, așa că modifică specificațiile mașinii: echipamente electrice antiexplozive, acoperire cu azot, ventilație, detecție a gazelor și o buclă închisă care nu expune lichidul la atmosferă.
Alternativa la injectarea directă a pentanului este să-l amestecați mai întâi cu poliolul. Un sistem de premix menține amestecul la o temperatură și presiune controlate, ceea ce stabilizează concentrația de agent de suflare care ajunge la capul de amestecare - cauza obișnuită a deversării densității și a defectelor de suprafață pe panourile suflate cu pentan. De asemenea, reduce pentanul liber eliberat la punctul de curgere, ceea ce contează atât pentru siguranță, cât și pentru cost.
Pentru liniile care rulează deja pentan, o unitate de premix este adesea cea mai ieftină modalitate de a reduce variația densității înainte de a lua în considerare o nouă unitate de dozare.
Cum este așezată o linie discontinuă de panouri
Pe o linie bazată pe matriță, secvența este fixă: operatorul sau robotul plasează fața inferioară, purtătorul se îndepărtează sub capul de amestecare, capul toarnă împușcătura în timp ce călătorește prin cavitate, fața superioară este plasată și matrița se închide, presa ține în timp ce spuma se gelifică și panoul este deformat și tăiat. Timpul ciclului este stabilit de chimie, nu de mașină, dar mașina decide dacă acel ciclu poate rula la minimul său teoretic.
Fig. 3: Vedere izometrică a părții spumante a unei linii de panouri pe bază de matriță.
Două detalii în acel aspect, durata ciclului de conducere. Prima este distanța pe care trebuie să o parcurgă capul în timp ce spuma este încă lichidă; o traversare lentă forțează fie o cavitate mai scurtă, fie un timp de cremă mai lung. A doua este temperatura matriței, motiv pentru care liniile de panou leagă de obicei circuitul matriței în același sistem de control ca și unitatea de dozare.
O scurtă listă de verificare pentru cumpărare
Înainte de a semna, scrieți aceste șapte puncte în scris:
Greutatea maximă a loviturii în grame și producția continuă în kilograme pe minut, ambele cotate la densitatea țintă.
Gama de raporturi și repetabilitate pe întreaga gamă de ieșire, nu numai la viteză maximă.
Compatibilitate cu agentul de expandare, inclusiv clasificarea împotriva exploziilor dacă este implicat pentan.
Tipul și poziționarea capului: turnare fixă, cale, portal XY sau robot cu șase axe, cu viteza de deplasare specificată.
Numărul de matrițe sau suporturi, cursa de deschidere și forța de strângere cu care trebuie să se sincronizeze mașina.
Lista pieselor de schimb și timpul de răspuns pentru camere de amestec, etanșări, pompe și debitmetre.
Test de acceptare: rulați-vă densitatea și grosimea pe mașină înainte de expediere și înregistrați răspândirea greutății împușcatului.
Ca un bazat pe Ningbo producator de echipamente de spumare poliuretanica Lucrând la unități de dozare, capete de amestecare și linii de producție, vedem același model în majoritatea întrebărilor: feroneria de formare este specificată în detaliu, în timp ce partea de spumă este lăsată în ultimul minut. Este o cale greșită.
Întrebări frecvente
Î1. Ce este o mașină cu panouri sandwich din poliuretan și ce determină prețul acesteia?
Este un sistem mai degrabă decât o singură unitate: unitate de dozare, cap de amestecare, poziționarea capului și hardware de formare. Prețul depinde în principal de producția continuă, comparativ cu cea bazată pe matriță, de nivelul de producție și de automatizare, așa că solicitați o cotație pentru grosimea panoului, densitatea și producția orară.
Q2. Care este diferența dintre panourile sandwich PU și PIR?
Ambele folosesc chimia poliuretanului. Spuma PIR este formulată la un indice de izocianat mai mare, ceea ce îmbunătățește comportamentul la foc, dar face controlul raportului mai critic și beneficiază adesea de un al treilea flux de dozare pentru aditivi.
Q3. Poate o mașină de spumare de înaltă presiune să servească atât liniile continue, cât și liniile de matriță?
Unitatea de dozare poate, capul de amestecare nu poate. Liniile continue au nevoie de o ieșire ridicată și constantă, cu o turnare fixă sau transversală, în timp ce liniile de matriță necesită greutăți precise de împușcare și un cap montat pe o cale, un portal sau un robot.
Î4. Ce agent de suflare este folosit astăzi pentru spuma de panouri poliuretanice?
HFC-urile sunt eliminate treptat în temeiul Amendamentului de la Kigali, așa că majoritatea producătorilor au trecut la ciclopentan, amestecuri de HFO sau sisteme asistate cu apă. Ciclopentanul este inflamabil, astfel încât sistemele de preamestec, cablarea rezistentă la explozie și ventilația devin parte din specificațiile mașinii.
Î5. Cât este timpul ciclului pe o linie discontinuă de panouri sandwich?
Crema, gelul și timpii de întărire din formulare se stabilesc, nu mașina. Sarcina mașinii este de a menține greutatea împușcatului și temperatura matriței constante, astfel încât ciclul să nu fie căptușit pentru siguranță.
Î6. Cum poate o linie de panouri sandwich să-și reducă rata de deșeuri?
Majoritatea deșeurilor provin de la deriva de raport, turnare neuniformă și matrițe reci. Verificați calibrarea debitmetrului, presiunea de amestecare, nuclearea aerului, viteza de trecere a capului și controlul temperaturii matriței înainte de a da vina pe chimie.