Acasă / Ştiri / Știri din industrie / Linia de producție a panourilor sandwich: echipamente, amenajări și ghid de selecție
Linia de producție a panourilor sandwich: echipamente, amenajări și ghid de selecție
Știri din industrie-
Imaginează-ți o fabrică de panouri de depozit frigorific care citează o comandă de panouri congelatoare de 9 m pe o linie care a fost cumpărată pentru ușile de garaj: două stații de matriță, o unitate de spumare de joasă presiune și un capac manual. Timpul de umplere variază, densitatea miezului crește la capătul de injecție și panoul se înclină ușor după demulare. Nimic nu este spart. Linia pur și simplu nu a fost niciodată concepută pentru acel panou.
Concluzia vine pe primul loc: pe o linie de producție de panouri sandwich, aspectul decide ce comenzi puteți accepta, iar unitatea de măsurare decide cât de repetabil le puteți ține. Gama de grosime, chimia miezului și agentul de suflare sunt rafinamente pe deasupra acelei secvențe, nu înlocuitori ale acesteia.
Ceea ce urmează acoperă cele patru decizii care au cea mai mare greutate: aspectul continuu versus discontinuu, formarea panourilor și chimia miezului, specificația mașinii de spumare și traseul agentului de suflare. Acolo unde apare o cifră, este fie o valoare publicată în industrie, fie un calcul pe care îl puteți repeta într-o foaie de calcul.
Continuu sau discontinuu: decizia de aspect este pe primul loc
Ambele tipuri de linii fac același produs. Diferența este modul în care este introdusă spuma și cât timp este reținută. O linie continuă cu cureaua dublă măsoară spuma pe suprafața inferioară, așează partea superioară peste aceasta și menține spuma în creștere la grosime sub presiunea curelei până când se întărește. O linie discontinuă cu mai multe stații umple o matriță închisă cu un dozator și o menține sub o presă pentru întărire.
Această diferență se încadrează în debit, mix de produse, rata de deșeuri și capital. Tabelul de mai jos este versiunea care merită lipită într-o întâlnire cu furnizorii.
Comparație orientativă a liniilor de panouri continue și discontinue; confirmați vitezele, lungimile panourilor și timpii de schimbare în raport cu specificațiile fiecărui furnizor.
Punct de decizie
Linie continuă cu centură dublă
Linie discontinuă cu mai multe stații
Introducere spuma
Turnat pe partea inferioară mobilă; fața superioară aplicată înaintea centurii
Golitura dozată injectată într-o matriță închisă
Ieșire
Setată de viteza benzii, de obicei 3 până la 15 m/min
Setați după numărul de mucegaiuri și timpul de întărire
Citiți mai întâi ultimul rând. Atunci când unul sau două tipuri de panouri într-o singură grosime domină registrul de comenzi, o linie continuă își câștigă capitalul. Când fața, miezul sau grosimea se modifică de mai multe ori pe lună, o linie discontinuă câștigă de obicei din costul total, deși pare mai lent pe hârtie.
De la bobină la stivuitor: etapele care decid calitatea panoului
Dezlipiți linia și există șase etape. Plângerile panelului provin aproape întotdeauna de la unul dintre ele și rareori de cel pe care operatorul îl învinovățește primul.
Față de alimentare și preîncălzire. Fețele de oțel de 0,4 până la 0,6 mm sunt derulate, nivelate și încălzite, în mod obișnuit la aproximativ 35 până la 45 C, astfel încât spuma se îmbină pe o suprafață caldă în loc de una rece.
Etanșarea marginilor și barajele laterale. Marginile sunt închise înainte de sosirea spumei. Golurile de la capăt sunt de obicei o defecțiune de etanșare, nu o defecțiune chimică.
Dozare și injecție. Componentele sunt dozate, condiționate la temperatură, amestecate la presiune mare în capul de amestecare și injectate. Dimensiunea shot-ului, raportul și modelul de turnare decid dacă cavitatea se umple uniform.
Ridică-te și vindecă sub reținere. Cureaua sau capacul de presare ține spuma în expansiune la grosimea țintă până când poate transporta sarcina.
Tăiere și tundere. Un ferăstrău zburător taie la lungime pe linii continue; ambele tipuri de linii apoi tăiați la lățimea finală.
Răcire și stivuire. Panourile sunt stivuite plat pentru post-întărire. Stivuirea prea devreme este o cauză comună a derivei dimensionale.
Cum este construit panoul
Două fețe, un miez și un profil de margine care trebuie să supraviețuiască manipulării și asamblarii pe șantier. Vederea explodata de mai jos arată straturile pe care trebuie să le umple o stație de spumare.
Figura 1: Vedere izometrică explodată a unui panou sandwich cu fața metalică. Fețele sunt de obicei din oțel sau aluminiu de 0,4 până la 0,6 mm.
Chimia de bază și grosimea: de unde provin numerele termice
Spuma PIR rigidă este de obicei declarată la aproximativ 0,021 până la 0,023 W/mK și PUR la 0,022 până la 0,026 W/mK, ambele mult sub XPS la 0,029 până la 0,035, EPS la 0,031 până la 0,038 și vată minerală la 0,0045 la 0,0045 Răspândirea în interiorul unei familii contează la fel de mult ca și diferența dintre familii: aceeași formulă de PUR se poate mișca cu aproximativ 10%, în funcție de agentul de expandare, structura celulară și densitatea.
Conductibilitatea termică a miezurilor comune ale panoului (W/mK, valori tipice declarate)
Figura 2: Barele inferioare înseamnă o izolație mai bună pe milimetru. Valorile sunt declarații tipice publicate; Declarația de performanță a fiecărui furnizor este cifra obligatorie.
Grosimea face apoi restul lucrării, dar nu liniar într-o clădire finită. Graficul de mai jos folosește conducție pură la lambda = 0,024 W/mK.
Valoarea U față de grosimea panoului (lambda = 0,024 W/mK, numai conducție)
Figura 3: Trecerea de la 40 mm la 100 mm reduceri de căldură calculate cu aproximativ 60%; trecând de la 100 mm la 200 mm o reduce cu încă 50%. Panourile reale funcționează mai rău decât atât, deoarece valorile declarate EN 14509 includ corecții de îmbătrânire și punți termice, iar îmbinările și fixările adaugă pierderi pe șantier.
Unitatea de măsurare: Precizia tragerii bate puterea nominală
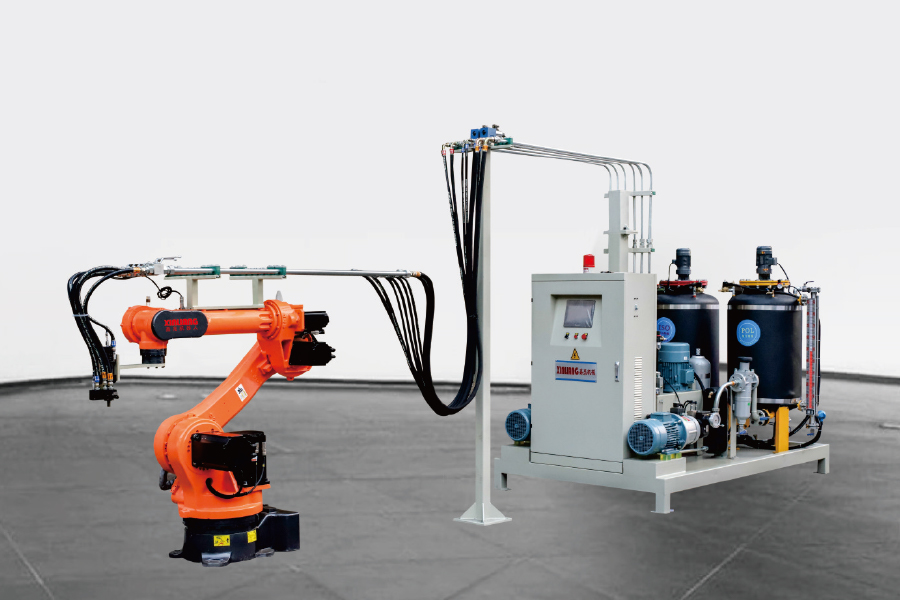
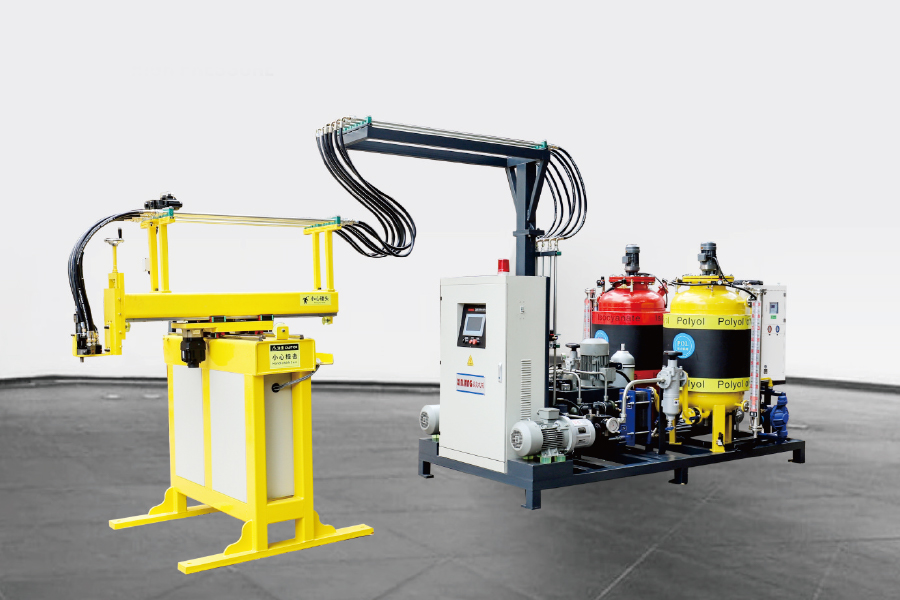
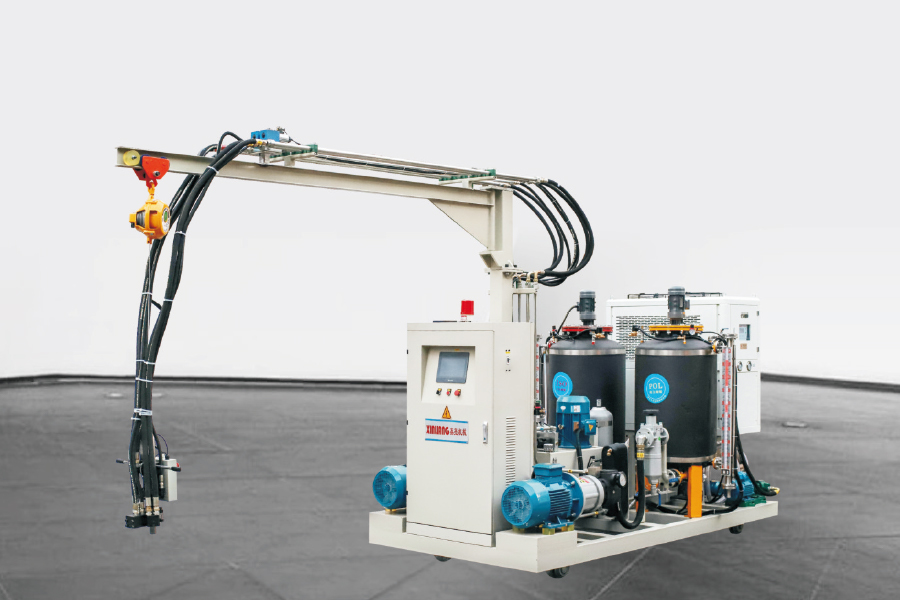
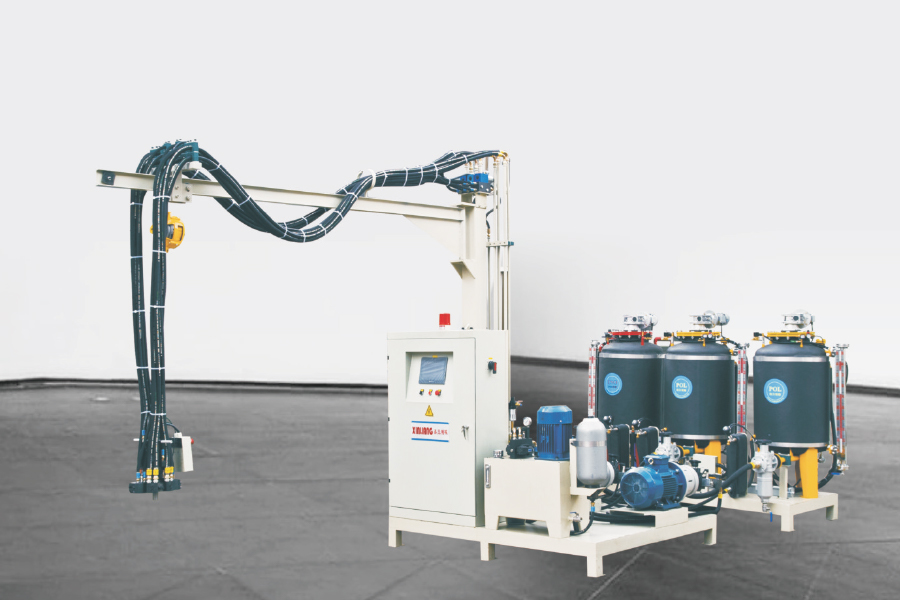
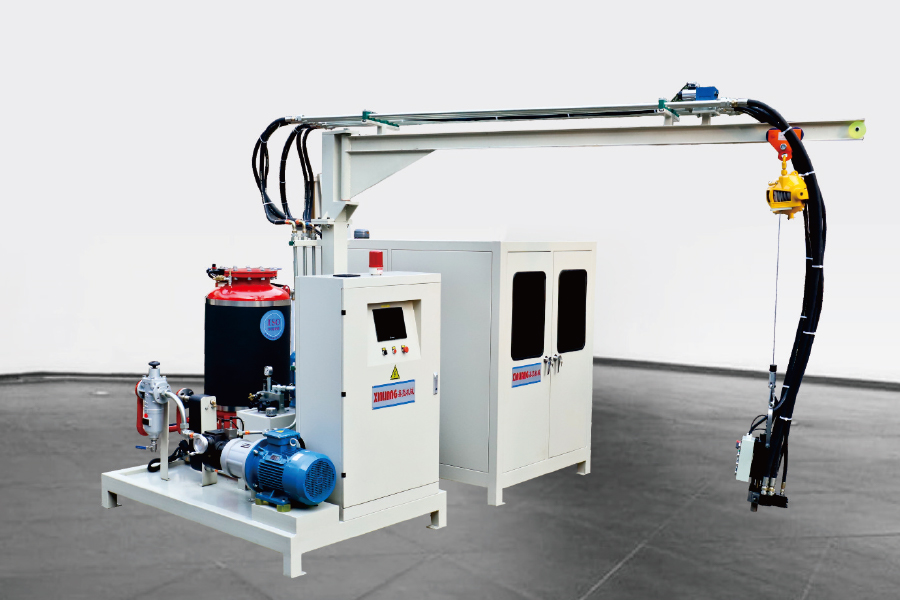
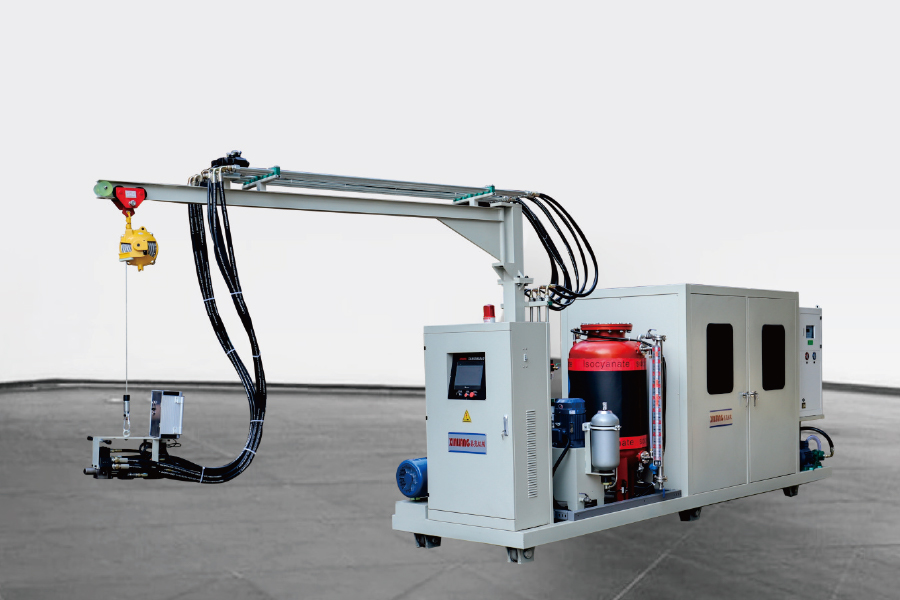
Capetele de înaltă presiune se amestecă prin impact, cu presiuni de injecție cotate de obicei între 100 și 200 bari, față de aproximativ 5 până la 30 bari pentru agitarea la presiune joasă. Diferența practică pe o linie de panouri este structura celulei și repetabilitatea tragerii: un cap de înaltă presiune umple o cavitate lungă și subțire cu o variație mai mică a densității de la un capăt la altul.
Furnizorii cotează în mod obișnuit o precizie a raportului de aproximativ 1% și repetabilitatea tragerii în regiunea de 1 până la 1,5%. Solicitați coeficientul de variație peste 20 de fotografii consecutive pe propria formulă, nu cifra din titlu de pe fișa de date. Controlul temperaturii componentelor contează la fel de mult, majoritatea formulărilor de panouri funcționând cel mai bine atunci când ambele componente sunt menținute la aproximativ 20 până la 25 C în aproximativ 2 C.
Supraambalarea este costul liniștit pe acest tip de linie. Umplerea cu 5 până la 10% peste densitatea minimă teoretică este obișnuită pe o mașină neacordată și este cel mai rapid cost de atacat, deoarece apare în fiecare panou. Mașinile cu trei componente adaugă un al treilea flux pentru aditivi precum retardanții de flacără, pigmenții sau agenții de nucleare, fără a le amesteca în prealabil în poliol, lucru care merită luat în considerare dacă formulările dumneavoastră PIR se schimbă des.
Gama de greutate a tragerii potrivită cu cea mai mare cavitate a panoului, cu o cifră de repetabilitate declarată.
Gama de proporții suficient de largă pentru formulările dumneavoastră; cea mai mare parte a lucrărilor de panouri se află între 1:1 și aproximativ 1:1,6 poliol la izocianat.
Debit în kg/min care se potrivește cu cea mai rapidă viteză a benzii sau cu cel mai scurt ciclu pe care intenționați să îl rulați.
Amestecarea numărului de capete și aranjamentul transversal, astfel încât un singur cap să nu devină blocaj.
Stocarea rețetei în PLC, deci o modificare a grosimii este mai degrabă o setare stocată decât o resetare manuală.
Aspecte de linii pentru matrițe cu panouri: inelare, de tip H și placă turnantă
Ciclul matematic mai întâi: debitul este egal cu numărul de stații de matriță împărțit la timpul ciclului. Adăugarea stațiilor este aproape întotdeauna mai ieftină, mai sigură și mai rapidă decât scurtarea timpului de vindecare prin chimie.
Linie inelară (inelară). Formele parcurg o buclă închisă, cu stații de spumare în interiorul inelului și operatori în exterior. Spațiul de pardoseală per stație este eficient și cursele lungi ale unui singur tip de panou curg bine.
Linie de tip H. Două rânduri de matriță împart un culoar central și un cap de injecție mobil. Schimbările de scule și cursele scurte sunt mai ușor de programat decât pe un inel închis.
Linie de placă turnantă. Stații radiale pe o masă rotativă. Compact și rapid de punere în funcțiune și o potrivire bună pentru panouri mai scurte, uși și loturi mai mici.
Indiferent de aspectul pe care îl alegeți, matrița face parte din sistemul de calitate. Uniformitatea temperaturii matriței într-o cavitate de 9 m, rigiditatea capacului și disciplina agentului de degajare afectează curbarea și finisarea suprafeței mai mult decât se așteaptă majoritatea cumpărătorilor în faza de ofertă.
Agenți de suflare, siguranță pentană și performanță la incendiu
Ciclopentanul are un potențial de epuizare a stratului de ozon de zero și un potențial de încălzire globală mult sub HFC-urile pe care le înlocuiește. Cifrele publicate pe 100 de ani indică HFC-141b la aproximativ 700 și HFC-245fa la aproximativ 1.000, în timp ce hidrocarburile se află la zeci mici. În conformitate cu Regulamentul UE privind gazele fluorate (UE) 2024/573 revizuit, ruta HFC este strânsă și mai mult, motiv pentru care sistemele de hidrocarburi continuă să câștige pondere în spuma panourilor.
Pentanul este inflamabil și asta schimbă instalația, nu doar mașina. Așteptați-vă instalații electrice rezistente la explozie în zona de spumare, ventilație mecanică, detectarea gazelor, împământare și legare și nicio sursă de aprindere în apropierea capului de amestecare. Un sistem de preamestec menține concentrația și temperatura pentanului stabile înainte de dozare, ceea ce face ca shot-ul să fie repetabil de la primul panou al unei schimbări până la ultimul.
Performanța la foc este o conversație separată de performanța termică. Panourile sunt clasificate conform EN 13501-1; multe sisteme PIR sunt testate la B-s1,d0, sistemele PUR aterizează de obicei la B-s2,d0 sau B-s3,d0, iar miezurile de vată minerală ajung la A2-s1,d0. Clasificarea este specifică sistemului și specifică grosimii, așa că citiți întotdeauna Declarația de performanță pentru construcția exactă pe care o vindeți și nu presupuneți niciodată că un element chimic de bază garantează o clasă.
Defecte de urmărit și ce trebuie inspectat înainte de semnare
Cele șase defecte reprezintă cele mai multe plângeri ale panoului și fiecare are o listă scurtă de primele verificări.
Terminați golurile și colțurile neumplute. Verificați etanșarea marginilor și turnarea modelului înainte de a atinge formula.
Gradient de densitate de-a lungul panoului. De obicei, dimensiunea împuşcăturii, poziţia de injecţie sau temperatura matriţei.
Delaminare și înclinare. Temperatura de confruntare, agent de dezlipire, demulare prea devreme sau supraambalare.
Linii de contracție și urme de scufundare. Nepotrivirea timpului de gel între cele două componente.
Variația grosimii. Controlul curelei sau distanțierului și rigiditatea capacului pe linii discontinue.
Citire la suprafață. Aproape întotdeauna supraambalaj pe o fața subțire.
Pentru un test de acceptare din fabrică, solicitați următoarele în scris:
Coeficientul de variație al greutății loviturii peste 20 de fotografii consecutive pe formula dumneavoastră.
Densitatea miezului măsurată în trei poziții pe un panou pe toată lungimea, nu numai în punctul de injecție.
Toleranțe de lungime, lățime și grosime verificate în raport cu tabelul de toleranțe EN 14509.
Dezlipiți aderența dintre spumă și față pe o probă tăiată de la ambele capete ale panoului.
Repetabilitate a unei modificări de grosime, inclusiv câte panouri sunt casate în timpul schimbării.
Întrebări frecvente despre liniile de producție de panouri sandwich
Î1. Ce este o linie de producție de panouri sandwich?
Este setul de echipamente care transformă două fețe metalice și un miez de spumă într-un panou izolat: alimentare cu fața, etanșarea marginilor, o mașină de spumare sau de injectare, o secțiune de întărire, cum ar fi o curea dublă sau o presă, apoi tăierea, tăierea și stivuirea.
Q2. Câte panouri poate produce o linie pe schimb?
Pe liniile discontinue, debitul este egal cu stațiile de matriță împărțite la timpul ciclului, astfel încât o linie de 20 de stații cu un ciclu de 10 minute produce aproximativ 120 de panouri pe oră la rata sa teoretică. Producția reală este mai mică după schimbări și deșeuri; calculați întotdeauna din dimensiunea propriei panouri.
Q3. Miez PUR sau PIR pentru un panou sandwich?
PUR este de obicei mai ieftin și îndeplinește cerințele standard pentru camere frigorifice și pereți. PIR este ales atunci când performanța la foc sau o temperatură de serviciu mai mare contează și este de obicei testat la o clasă EN 13501-1 mai bună decât PUR, dar la un cost de formulare mai mare.
Î4. O linie de panouri sandwich poate rula ciclopentan în loc de HFC?
Da, și multe linii noi o fac. Necesită o zonă de spumare rezistentă la explozie, ventilație, detectarea gazelor și un sistem de pre-amestecare sau dozare, astfel încât costul de modernizare este real. Beneficiul este stabilitatea reglementărilor și un GWP mult sub HFC-141b sau HFC-245fa.
Î5. Ce densitate de spumă ar trebui să aibă un miez de panou sandwich?
Majoritatea miezurilor de panouri PUR și PIR cu fața metalică sunt specificate în regiunea de 38 până la 45 kg/m3. Sub aceasta, proprietățile mecanice și stabilitatea dimensională scad; mult peste el, plătiți pentru un material care adaugă puțină valoare de izolație.
Î6. Curea dublă continuă sau linie discontinuă pentru panouri frigorifice?
Camerele frigorifice se potrivesc bine liniilor discontinue, deoarece lungimile și grosimile necesare variază foarte mult, iar volumele de comandă sunt moderate. Liniile continue cu curele duble au sens atunci când unul sau două tipuri de panouri domină registrul de comenzi și volumele justifică capitalul.
Înainte de a semna ceva, cereți două documente: o înregistrare a repetabilității greutății de la o mașină care funcționează deja și un test de acceptare din fabrică pe propria formulă la grosimea dorită. Aceste două înregistrări vă spun mai multe despre o linie de producție de panouri sandwich decât orice broșură.
Dacă încă mapați secvența procesului, sistemul nostru Ghidul cumpărătorului pentru echipamentele de producție de spumă PU parcurge ordinea echipamentelor și întrebările de pus la fiecare etapă. Utilaje Ningbo Xinliang furnizează unitatea de măsurare, configurația liniei și sistemul de agent de suflare ca un singur pachet, dimensionat la intervalul de panou și ținta de ieșire.